 EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Wie wird die Wolfram-Strahlenschutzplatte hergestellt?
Die Herstellung von Wolfram-Strahlenschutzplatten basiert hauptsächlich auf dem Pulvermetallurgieverfahren (der ausgereiftesten und am weitesten verbreiteten Methode). Die detaillierten Schritte sind wie folgt:
Mainstream-Prozess: Pulvermetallurgie
Dieses Verfahren eignet sich für die Massenproduktion von flachen, großen oder standardmäßig geformten Wolfram-Strahlenschutzplatten und bietet den Vorteil einer stabilen Qualität und niedrigen Kosten.
Pulverzubereitung und -mischung
Rohstoffauswahl: Verwenden Sie hochreines Wolframpulver (Reinheit ≥99,9 %) als Hauptmaterial und fügen Sie Legierungselementpulver (Nickel, Eisen oder Kupfer) in einem Anteil von 3 %–15 % hinzu. Nickel und Eisen dienen als Bindemittel zur Verbesserung der mechanischen Eigenschaften und der Bearbeitbarkeit der Platte; Für Szenarien zur Abschirmung von Neutronenstrahlung kann Borpulver hinzugefügt werden, um die Neutronenabsorptionskapazität zu erhöhen.
Gleichmäßiges Mischen: Geben Sie das gemischte Pulver in einen Hochleistungsmischer und fügen Sie eine kleine Menge organisches Bindemittel (z. B. Paraffin) hinzu, um die Bindungsleistung der Pulverpartikel zu verbessern. Mischen Sie 2–4 Stunden lang unter Vakuum oder Schutzgas, um eine gleichmäßige Verteilung jeder Komponente sicherzustellen.
Formen
Kaltisostatisches Pressen (CIP): Dies ist der Kernformschritt für große Platten. Geben Sie das gemischte Pulver in eine flexible Form (z. B. Gummiform) und legen Sie es in eine kaltisostatische Presse. Wenden Sie einen hohen Druck (100–300 MPa) gleichmäßig in alle Richtungen an, um einen Plattenrohling mit der erforderlichen Größe und Anfangsdichte (relative Dichte ≥60 %) zu formen.
Formpressen: Verwenden Sie für kleine oder dünne Platten eine starre Metallform zum direkten Formpressen, was effizienter, aber für einfache Formen geeignet ist.
Sintern
Legen Sie den gepressten Rohling in einen Sinterofen mit Wasserstoffatmosphäre (Wasserstoff wird verwendet, um eine Oxidation des Wolframpulvers zu verhindern). Erhöhen Sie die Temperatur mit kontrollierter Heizrate auf 1400–1600 °C und halten Sie das Ganze 2–6 Stunden lang warm.
Beim Sintern verflüchtigt sich das Bindemittel und die Pulverpartikel unterliegen einer Atomdiffusion und Bindung, wodurch eine Verdichtung erfolgt. Die relative Dichte des endgültigen Rohlings kann 95–99 % erreichen und erfüllt damit die Anforderungen an die Strahlenschutzleistung.
Präzisionsbearbeitung
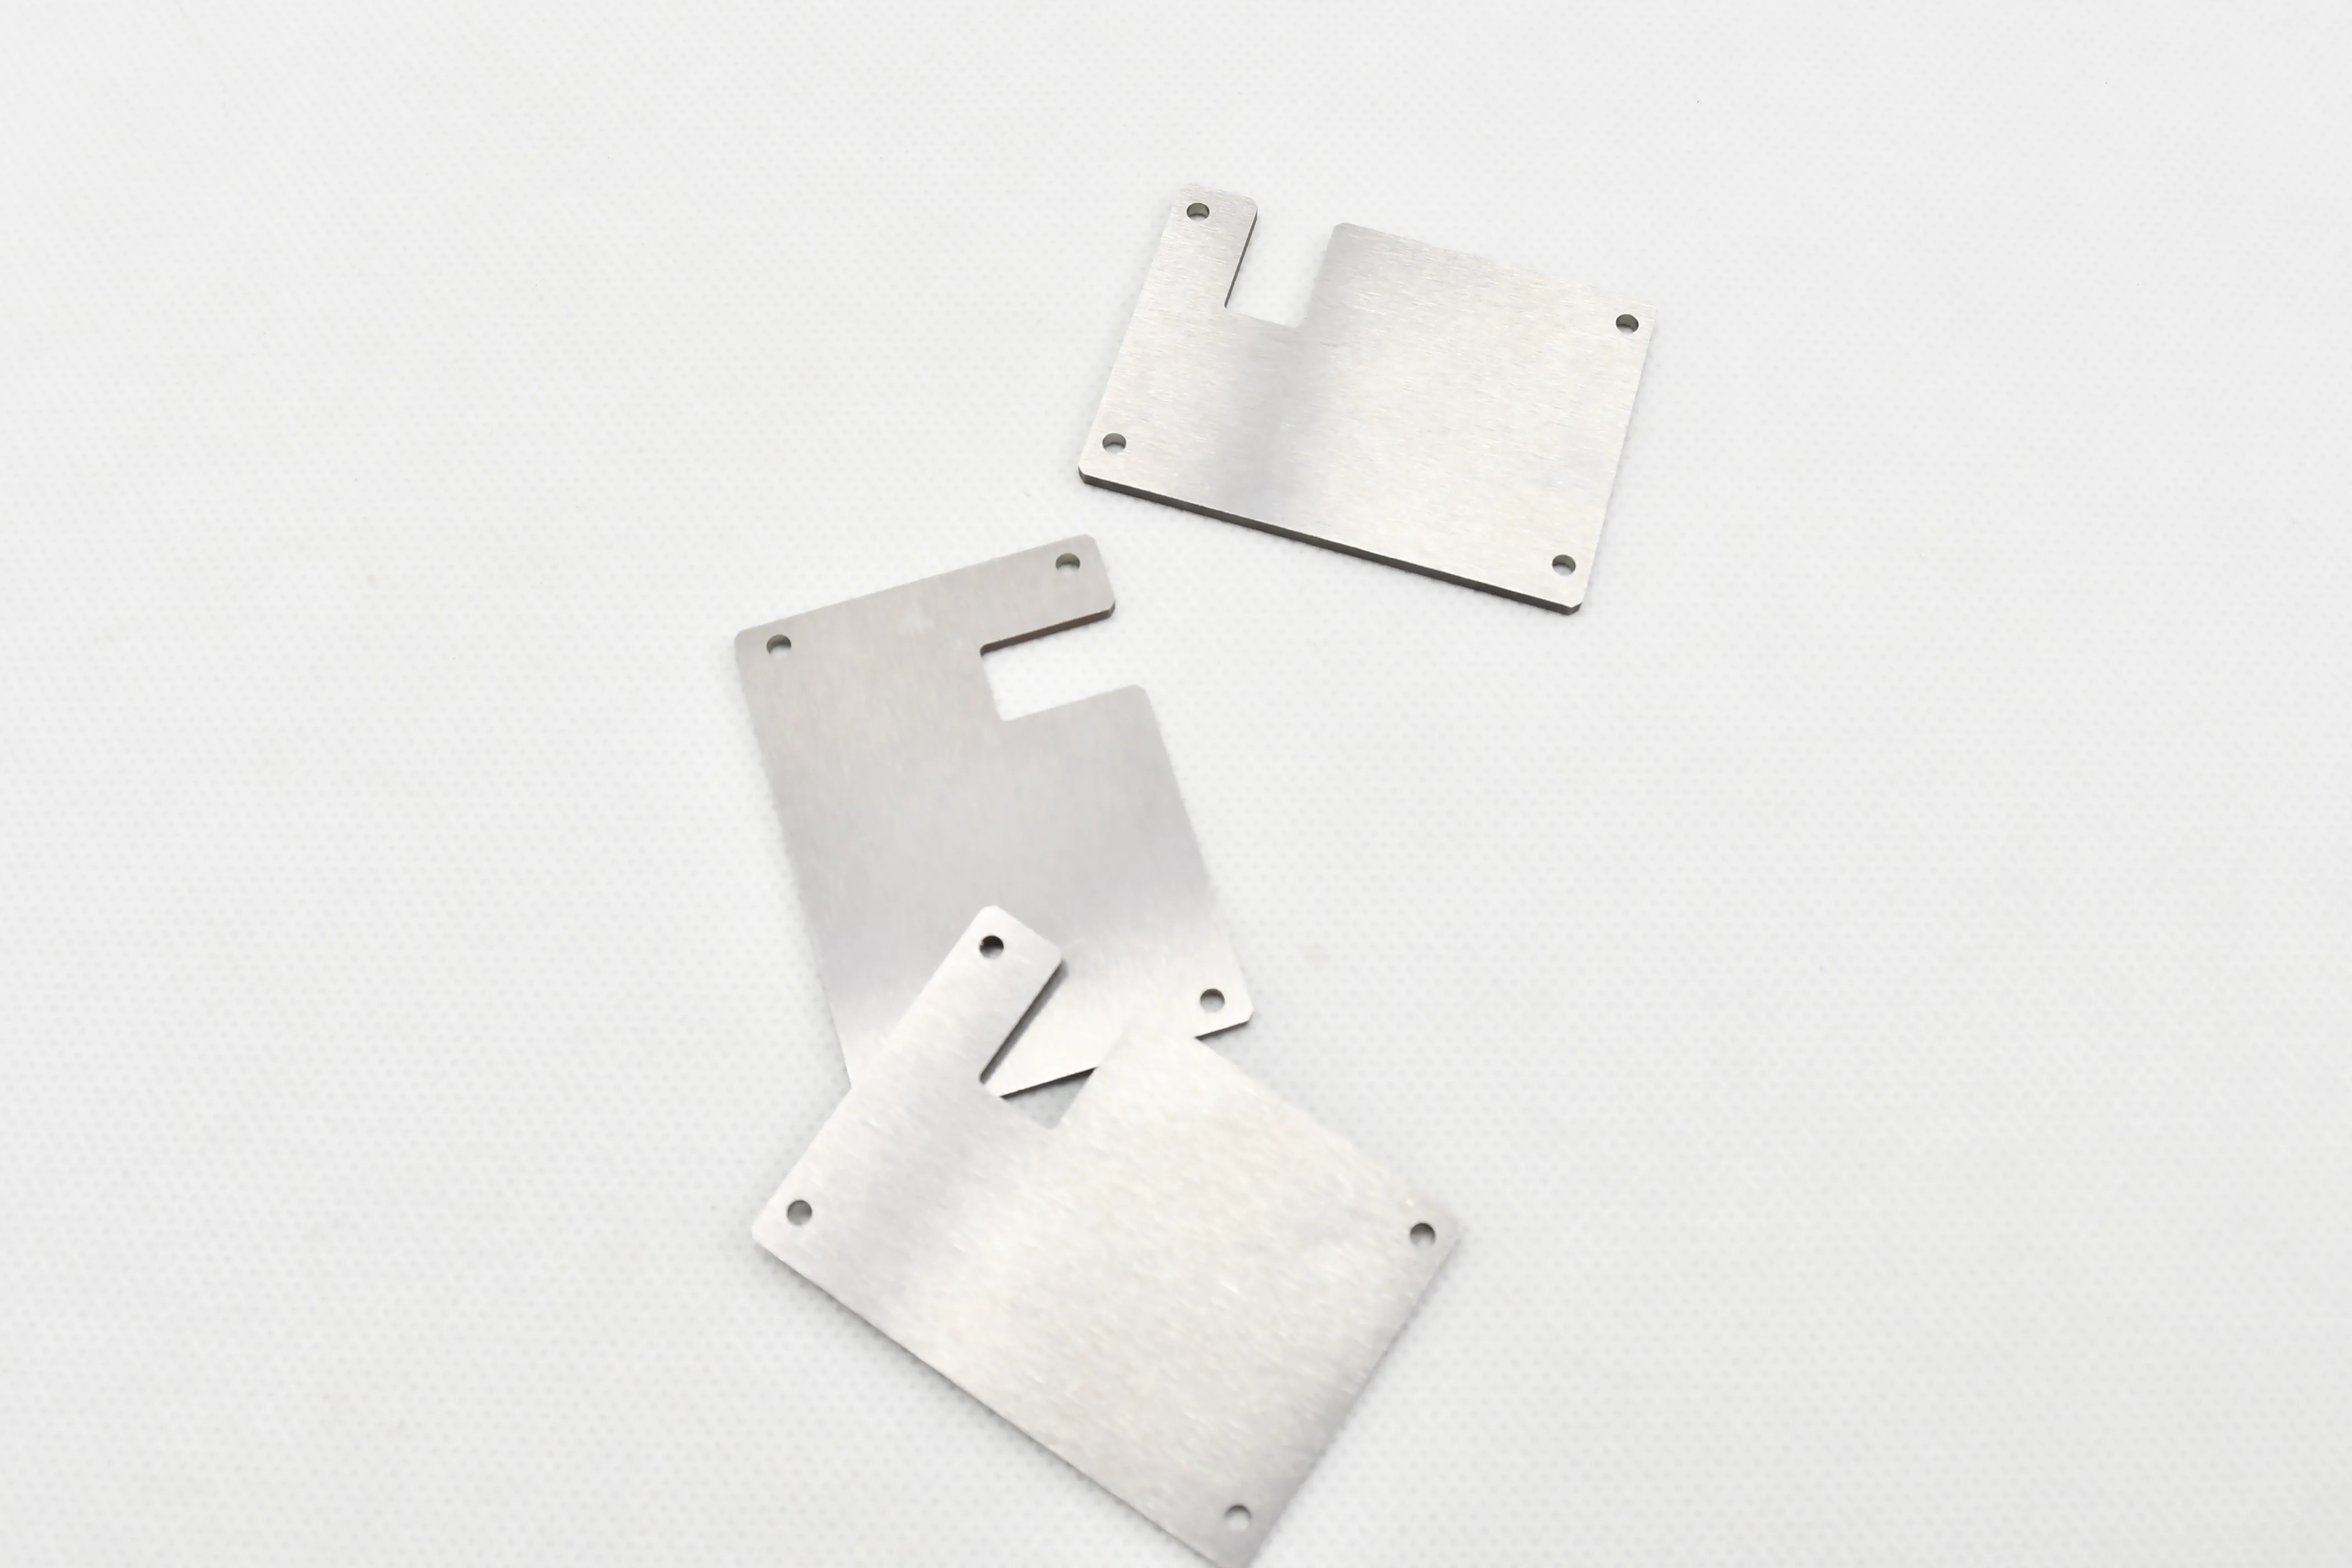
Verwenden Sie CNC-Schneidemaschinen, Schleifmaschinen und Bohrmaschinen, um den gesinterten Rohling zu bearbeiten. Der Schlüssel besteht darin, die Dickentoleranz (±0,1 mm) und die Ebenheit der Platte zu kontrollieren und Installationslöcher, Nuten oder Kantenfasen gemäß den Kundenzeichnungen zu bearbeiten.
Bei Paneelen, die zu Abschirmgeräten zusammengebaut werden müssen, gewährleistet die Präzisionsbearbeitung die Passgenauigkeit der Verbindungsstruktur.
Oberflächenbehandlung
Korrosionsschutzbehandlung: Führen Sie eine Galvanisierung (Vernickelung, Verzinkung) oder Passivierung auf der Plattenoberfläche durch, um die Korrosionsbeständigkeit zu verbessern und Oxidation in feuchten Umgebungen zu verhindern.
Oberflächenpolieren: Bei Platten, die in medizinischen oder Präzisionsgeräten verwendet werden, polieren Sie die Oberfläche, um die Oberflächenrauheit (Ra ≤ 0,8 μm) zu verringern und das Erscheinungsbild zu verbessern.
Qualitätsprüfung
Testkernleistungsindikatoren: Dichte (16,5–18,5 g/cm³), Strahlungsabschirmungseffizienz (Test-Röntgen-/γ-Strahlen-Abschwächungsrate), Maßtoleranz und mechanische Festigkeit.
Führen Sie eine Lecksuche für Anwendungen in der Nuklearindustrie durch, um sicherzustellen, dass kein Risiko einer Strahlungsleckage besteht.